Rilevamento dei corpi estranei nell’industria alimentare con sistemi di visione AI
Garantire la sicurezza alimentare e' un requisito fondamentale per tutti i produttori del settore alimentare. Le elevate velocita' di produzione, la complessita' delle catene di approvvigionamento e l’automazione degli ambienti produttivi aumentano il rischio che corpi estranei - come plastica, gomma, vetro, legno o carta - possano entrare nella linea di produzione. Anche contaminanti di piccole dimensioni possono causare richiami di prodotto, non conformità normative e significativi danni reputazionali.
Per affrontare queste sfide, i produttori stanno sempre più combinando sistemi di visione basati sull’AI, come la suite software SENSURE SYNAPSE, combinata con hardware di imaging industriale.
I corpi estranei possono essere introdotti in diversi punti del processo produttivo, tra cui la movimentazione delle materie prime, le macchine di processo, le operazioni di confezionamento o l’esposizione all’ambiente circostante. I metodi di ispezione tradizionali - come i controlli visivi manuali - sono difficili da scalare e mantenere in ambienti produttivi ad alta capacità.
L’ispezione umana è limitata da fattori quali affaticamento e soggettività, soprattutto su linee ad alta velocità in cui possono essere processati migliaia di prodotti al minuto. Di conseguenza, molti produttori stanno adottando sistemi di visione automatizzati in grado di analizzare il 100% della produzione, garantendo un controllo qualità costante e ripetibile.
Tecnologie di visione per il rilevamento dei corpi estranei
È possibile utilizzare diverse tecnologie di visione a seconda delle caratteristiche sia del prodotto sia del potenziale contaminante. La scelta dell’approccio di imaging più appropriato è fondamentale per ottenere prestazioni di rilevamento affidabili negli ambienti industriali.
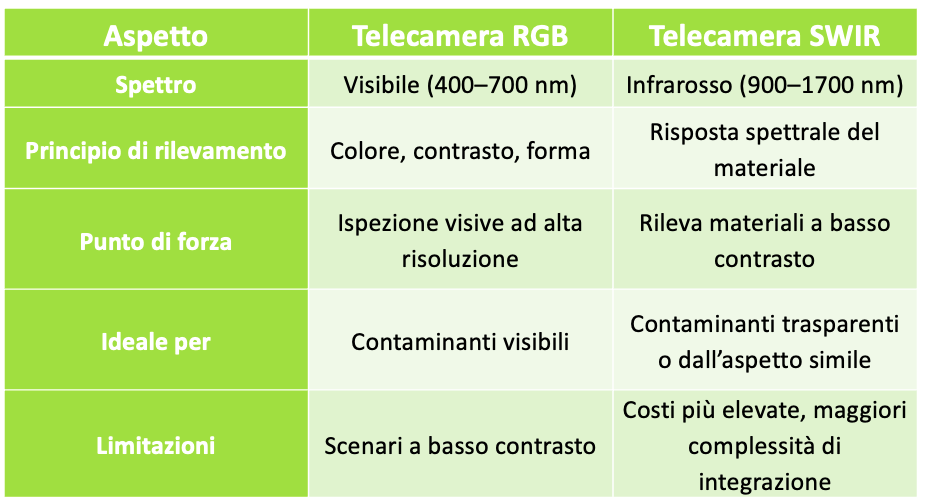
Le tradizionali camere RGB 2D operano nello spettro visibile e rilevano i corpi estranei sulla base di differenze di colore, contrasto, forma e texture superficiale. Questi sistemi sono ampiamente utilizzati grazie alla loro semplicità, convenienza e facilità di integrazione nelle linee di produzione esistenti. L’ispezione RGB offre buone prestazioni quando i contaminanti sono chiaramente distinguibili dal prodotto - ad esempio frammenti di plastica colorata, residui di carta o pezzi di legno su alimenti lavorati o confezionati.
Tuttavia, l’ispezione basata su RGB presenta alcuni limiti intrinseci. Le sue prestazioni dipendono dal contrasto visivo, che può essere influenzato dalla variabilità del prodotto, dalle condizioni di illuminazione e dalla presenza di ingredienti con colori o texture simili. In molte applicazioni alimentari, i contaminanti possono essere visivamente simili al prodotto, rendendo difficile un rilevamento affidabile utilizzando esclusivamente l’imaging nello spettro visibile.
La dimensione minima rilevabile di un corpo estraneo dipende dalla configurazione del sistema di imaging, inclusi la risoluzione della camera, il campo visivo, l’ottica e la qualità dell’immagine. Una maggiore risoluzione spaziale può consentire il rilevamento di contaminanti di dimensioni inferiori, a condizione che sia presente un contrasto visivo sufficiente.
Per superare questi limiti, i produttori stanno adottando sempre più frequentemente l’imaging a infrarossi a onde corte (SWIR) come tecnologia complementare. Le camere SWIR operano tipicamente in un intervallo di lunghezze d’onda compreso tra 900 e 1700 nm e rilevano le differenze nella risposta spettrale dei materiali, anziché basarsi esclusivamente sul loro aspetto visibile.
Nella banda SWIR, i prodotti alimentari e i corpi estranei presentano spesso caratteristiche di riflettanza differenti, anche quando appaiono identici nello spettro visibile. Ciò consente di rilevare contaminanti che altrimenti sarebbero difficili da identificare, come alcune plastiche trasparenti o di colore chiaro, frammenti di gomma, ecc.
Ad esempio, un frammento di plastica presente su un prodotto da forno o uno snack può risultare quasi indistinguibile tramite imaging RGB, ma può essere chiaramente differenziato tramite SWIR grazie al suo diverso profilo di riflettanza nell’infrarosso.
Dal punto di vista della progettazione del sistema, la combinazione di imaging RGB e SWIR consente ai produttori di sfruttare i punti di forza di entrambe le tecnologie: RGB per l’ispezione visiva ad alta risoluzione e SWIR per la discriminazione dei materiali. Questo approccio multimodale migliora significativamente la robustezza del rilevamento, in particolare nelle applicazioni caratterizzate da un’elevata variabilità del prodotto o da un basso contrasto visivo tra prodotto e contaminante.